I. acortamiento
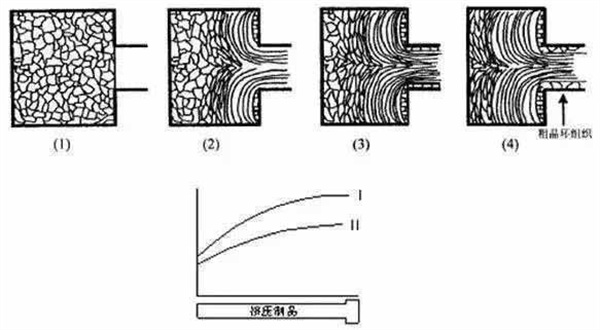
En el extremo final de algunos productos extruidos, tras una inspección con baja magnificación, se observa un fenómeno similar a un cuerno en la parte central de la sección transversal, que se denomina cola de contracción.
En general, la cola del producto extruido en sentido directo es más larga que la del producto extruido en sentido inverso, y la aleación blanda es más larga que la aleación dura. La contracción del producto extruido en sentido directo se presenta principalmente en forma de una capa anular discontinua, mientras que la contracción del producto extruido en sentido inverso se presenta principalmente en forma de embudo central.
El metal se extruye hacia el extremo posterior, y la corteza del lingote y las inclusiones extrañas acumuladas en la esquina muerta del cilindro de extrusión o en la junta fluyen hacia el producto, formando una contracción secundaria. Cuando el material residual es demasiado corto y el centro del producto no se alimenta lo suficiente, se forma una especie de abreviación. Desde el extremo de la cola hacia el frente, la cola se va aclarando gradualmente hasta desaparecer por completo.
La principal causa de contracción
1. El material residual es demasiado corto o la longitud del extremo cortado del producto no cumple con las normas;
2. La almohadilla de extrusión no está limpia y tiene manchas de aceite;
3. En la etapa final de la extrusión, la velocidad de extrusión es demasiado rápida o aumenta repentinamente;
4. Utilice una almohadilla de compresión deformada (una almohadilla elevada en el centro);
5. La temperatura del cilindro de extrusión es demasiado alta;
6. El cilindro de extrusión y el eje de extrusión no están alineados;
7. La superficie del lingote no está limpia, hay manchas de aceite, tumores de segregación y pliegues y otros defectos que no se han eliminado;
8. El manguito interior del cilindro de extrusión no está limpio o está deformado, y el revestimiento interior no se limpia a tiempo con una almohadilla de limpieza.
Método de prevención
1. Deje los residuos y corte los extremos según sea necesario;
2. Mantenga los moldes limpios;
3. Mejorar la calidad superficial del lingote;
4. Controlar razonablemente la temperatura y la velocidad de extrusión para garantizar una extrusión uniforme;
5. Salvo en circunstancias especiales, está estrictamente prohibido aplicar aceite sobre la superficie de la herramienta y el molde;
6. La junta se enfría correctamente.
II. Anillo de cristal grueso
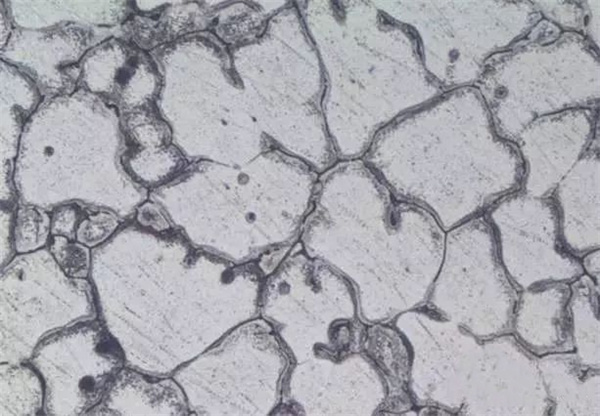
En algunos productos extruidos de aleación de aluminio, tras el tratamiento térmico de solución, se observa una zona de grano grueso recristalizado en la periferia del producto, visible a baja magnificación. Esta zona se denomina anillo de grano grueso. Debido a las diferentes formas y métodos de procesamiento, pueden formarse anillos de grano grueso con forma de anillo, arco u otras formas. La profundidad del anillo disminuye gradualmente desde el extremo posterior hacia el extremo frontal hasta desaparecer por completo. El mecanismo de formación principal consiste en la formación de una región de subgranos en la superficie del producto tras la extrusión en caliente, y la formación de la región de grano grueso recristalizado tras el calentamiento y el tratamiento térmico de solución.
La causa principal del anillo de cristal grueso
1. Deformación por extrusión desigual
2. La temperatura del tratamiento térmico es demasiado alta y el tiempo de mantenimiento es demasiado largo, por lo que los granos crecen hacia arriba;
3. La composición química del oro es irrazonable;
4. Las aleaciones de refuerzo tratables térmicamente en general presentan anillos de grano grueso después del tratamiento térmico, especialmente las formas y barras de 6a02, 2a50 y otras aleaciones son las más afectadas, lo cual no se puede eliminar y solo se puede controlar dentro de un cierto rango;
5. La deformación por extrusión es pequeña o insuficiente, o se encuentra dentro del rango de deformación crítico, lo que facilita la producción de un anillo de cristal grueso.
Método de prevención
1. La pared interior del cilindro de extrusión es lisa y limpia, formando una camisa de aluminio completa para reducir la fricción durante la extrusión;
2. La deformación debe ser lo más completa y uniforme posible, y los parámetros del proceso, como la temperatura y la velocidad, deben controlarse razonablemente;
3. Evite que la temperatura de tratamiento de la solución sea demasiado alta o que el tiempo de mantenimiento sea demasiado prolongado;
4. Extrusión con matriz porosa;
5. Extrusión mediante el método de extrusión inversa y el método de extrusión estática;
6. Producido mediante el método de tratamiento en solución, estirado y envejecimiento;
7. Ajustar la composición total de oro y aumentar el elemento inhibidor de la recristalización;
8. Utilice extrusión a temperatura más alta;
9. Algunos lingotes de aleación no están homogeneizados y el anillo de grano grueso es poco profundo durante la extrusión.
III, en capas
Se trata de un defecto de delaminación superficial que se produce cuando el flujo del metal es relativamente uniforme y la superficie del lingote se introduce en el producto a lo largo de la interfaz entre el molde y la zona elástica frontal. En la muestra transversal de baja magnificación, se observa un defecto de diferentes capas en el borde de la sección transversal.
La principal causa de estratificación
1. Hay polvo en la superficie del lingote o el lingote tiene grandes agregados segregados en lugar de piel de coche, tumores de metal, etc., que son fáciles de formar capas;
2. Hay rebabas en la superficie de la pieza en bruto o suciedad como manchas de aceite, aserrín, etc., que no se limpian antes de la extrusión;
3. La posición del orificio de la matriz es inadecuada, ya que está cerca del borde del cilindro de extrusión;
4. La herramienta de extrusión está muy desgastada o hay suciedad en el casquillo del cilindro de extrusión, que no se puede limpiar ni reemplazar a tiempo;
5. La diferencia de diámetro de la almohadilla de extrusión es demasiado grande;
6. La temperatura del cilindro de extrusión es mucho mayor que la del lingote.
Método de prevención
1. Diseño razonable de los moldes, inspección oportuna y reemplazo de las herramientas no aptas;
2. Los lingotes que no cumplen con los requisitos no se instalan en el horno;
3. Después de cortar el material residual, este debe limpiarse sin que se adhiera al aceite lubricante;
4. Mantenga intacto el revestimiento del cilindro de extrusión o limpie el revestimiento a tiempo con una junta.
IV. Soldadura deficiente
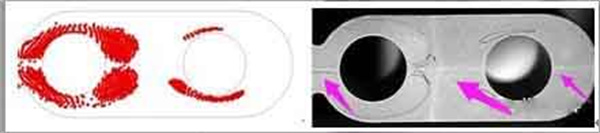
El fenómeno de delaminación de la soldadura o soldadura incompleta del producto hueco extruido por la matriz dividida en la soldadura se denomina soldadura deficiente.
La principal causa de una mala soldadura
1. El coeficiente de extrusión es pequeño, la temperatura de extrusión es baja y la velocidad de extrusión es rápida;
2. La lana de extrusión o las herramientas no están limpias;
3. Engrasar el molde;
4. Diseño inadecuado del molde, presión hidrostática insuficiente o desequilibrada, diseño irrazonable de los orificios de derivación;
5. Hay una mancha de aceite en la superficie del lingote.
Método de prevención
1. Aumentar adecuadamente el coeficiente de extrusión, la temperatura de extrusión y la velocidad de extrusión;
2. Diseño y fabricación razonables de los moldes;
3. El cilindro de extrusión y la junta de extrusión no se engrasan ni se mantienen limpios;
4. Utilice lingotes con superficies limpias.
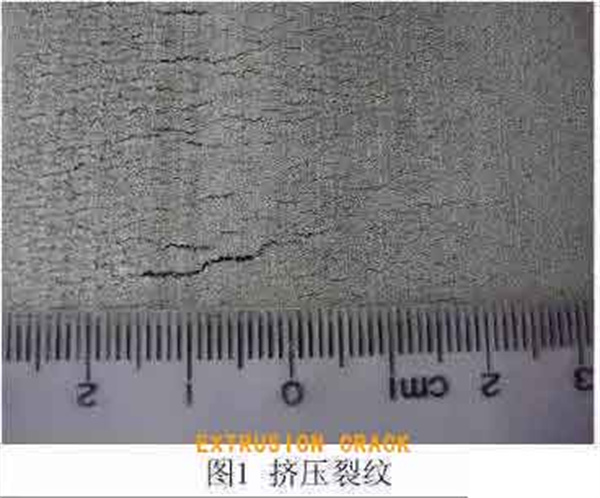
V. Grietas por extrusión
Se trata de una pequeña grieta en forma de arco en el borde de la pieza de prueba transversal del producto extruido, con fisuras periódicas en un ángulo determinado a lo largo de su dirección longitudinal. En casos leves, la grieta queda oculta bajo la epidermis, mientras que en casos severos se observan grietas dentadas en la capa externa, lo que daña gravemente la continuidad del metal. Las grietas de extrusión se forman cuando la superficie del metal se desgarra debido a la tensión de tracción periódica excesiva de la pared de la matriz durante el proceso de extrusión.
La principal causa de grietas por extrusión
1. La velocidad de extrusión es demasiado rápida;
2. La temperatura de extrusión es demasiado alta;
3. La velocidad de extrusión fluctúa demasiado;
4. La temperatura de la lana extruida es demasiado alta;
5. Cuando se extruye la matriz porosa, la disposición de la matriz está demasiado cerca del centro, por lo que el suministro de metal central es insuficiente, por lo que la diferencia entre el caudal del centro y el del borde es demasiado grande;
6. El recocido de homogeneización del lingote no es bueno.
Método de prevención
1. Implementar rigurosamente diversas especificaciones de calentamiento y extrusión;
2. Inspección frecuente de los instrumentos y equipos para garantizar su funcionamiento normal;
3. Modificar el diseño del molde y procesarlo cuidadosamente, especialmente el diseño del puente del molde, la cámara de soldadura y el radio del borde, etc., deben ser razonables;
4. Minimizar el contenido de sodio en las aleaciones de aluminio con alto contenido de magnesio;
5. El lingote se homogeneiza y se somete a un proceso de recocido para mejorar su plasticidad y uniformidad.
VI. Burbujas
El metal superficial local se separa de forma continua o discontinua del metal base, y se manifiesta como un defecto en relieve, circular, simple o en forma de tira, denominado burbuja.
La principal causa de las burbujas
1. Durante la extrusión, el cilindro de extrusión y la almohadilla de extrusión presentan suciedad como humedad y aceite;
2. Debido al desgaste del cilindro de extrusión, el aire entre la parte desgastada y el lingote entra en la superficie metálica durante la extrusión;
3. El lubricante contiene humedad;
4. La estructura del lingote en sí tiene defectos de porosidad y falta de material;
5. La temperatura del tratamiento térmico es demasiado alta, el tiempo de mantenimiento es demasiado largo y la humedad atmosférica en el horno es alta;
6. El contenido de hidrógeno en el producto es demasiado alto;
7. La temperatura del cilindro de extrusión y la temperatura del lingote son demasiado altas.
Método de prevención
1. Las superficies de las herramientas y los lingotes deben mantenerse limpias, lisas y secas;
2. Diseñar razonablemente el tamaño adecuado del cilindro de extrusión y la junta de extrusión, comprobar el tamaño de la herramienta con frecuencia, reparar el cilindro de extrusión a tiempo cuando haya una gran deformación, y la junta de extrusión no debe estar fuera de tolerancia;
3. Asegúrese de que el lubricante esté limpio y seco;
4. Respetar estrictamente el proceso de operación de extrusión, expulsar el material a tiempo, cortar correctamente, no aplicar aceite, eliminar completamente los materiales residuales, mantener las piezas en bruto y los moldes limpios y libres de contaminación.
VII. Pelado
Este es el fenómeno de separación localizada entre el metal de la capa superficial y el metal base del producto extruido de aleación de aluminio.
La principal causa de la descamación
1. Cuando se reemplaza y extruye la aleación, la pared interior del cilindro de extrusión se adhiere al casquillo formado por el metal original, que no se limpia adecuadamente;
2. El cilindro de extrusión y la almohadilla de extrusión no están correctamente acoplados, y la pared interior del cilindro de extrusión está revestida con restos de metal localizados;
3. Se extruye mediante un cilindro de extrusión lubricado;
4. Hay metal en el orificio de la matriz o la correa de trabajo de la matriz es demasiado larga.
Método de prevención
1. Limpie a fondo el cilindro de extrusión al extruir la aleación;
2. Diseñar de forma razonable el tamaño adecuado del cilindro de extrusión y la junta de extrusión, comprobar el tamaño de la herramienta con frecuencia y asegurarse de que la junta de extrusión no esté fuera de tolerancia;
3. Limpie a tiempo los restos de metal del molde.
VIII. Arañazos
Las marcas mecánicas de una sola franja causadas por el contacto entre los objetos afilados y la superficie del producto durante el deslizamiento relativo se denominan arañazos.
La principal causa de arañazos
1. Montaje incorrecto de las herramientas, guías y mesas de trabajo irregulares, esquinas afiladas u objetos extraños, etc.;
2. Hay virutas de metal en la cinta transportadora del molde o la cinta transportadora del molde está dañada;
3. Hay arena o virutas de metal rotas en el aceite lubricante;
4. Operación incorrecta durante el transporte y uso de un esparcidor inadecuado.
Método de prevención
1. Revise y pula la correa de trabajo del molde a tiempo;
2. Compruebe el canal de salida del producto; debe ser liso y la guía debe estar correctamente lubricada.
3. Evitar el roce mecánico y los arañazos durante la manipulación.
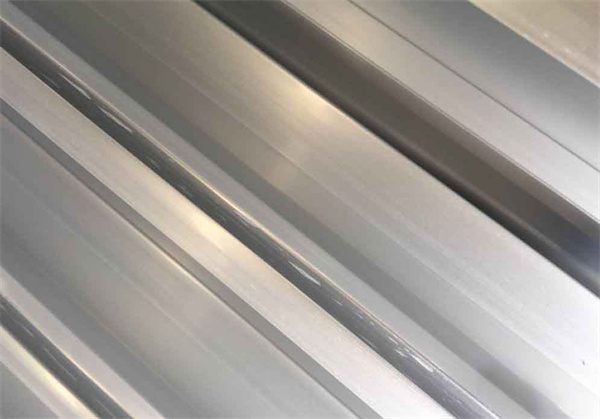
IX. Golpes
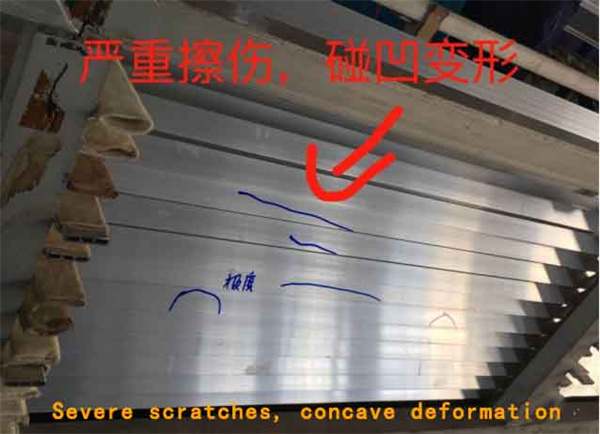
Las marcas que se forman en la superficie de los productos o que se producen cuando los productos chocan con otros objetos se denominan lesiones por impacto.
La principal causa de los bultos
1. La estructura del banco de trabajo y del estante para materiales es inadecuada;
2. Protección metálica inadecuada de cestas de material, estantes de material, etc.;
3. No lo manipule con cuidado durante su funcionamiento.
Método de prevención
1. Manejo cuidadoso, manipular con cuidado;
2. Lije las esquinas afiladas y cubra la cesta y el soporte con material de relleno y materiales blandos.
X. Arañazos
Las marcas distribuidas en grupos en la superficie del producto, causadas por el deslizamiento relativo o la dislocación después de que la superficie del producto extruido entra en contacto con los bordes o superficies de otros objetos, se denominan arañazos.
La principal causa de arañazos
1. El molde está muy desgastado;
2. Debido a la alta temperatura del lingote, el orificio de la matriz se adhiere al aluminio o la cinta transportadora del orificio de la matriz se daña;
3. La suciedad, como el grafito y el aceite, cae en el cilindro de extrusión;
4. Los productos se mueven entre sí, lo que provoca que la superficie se raye y el flujo de extrusión sea irregular, lo que hace que los productos no fluyan en línea recta, dando como resultado arañazos entre el material, la guía y la mesa de trabajo.
Método de prevención
1. Revise y reemplace a tiempo los moldes que no cumplan con los requisitos;
2. Controlar la temperatura de calentamiento de la lana;
3. Asegúrese de que la superficie del cilindro de extrusión y de la lana esté limpia y seca;
4. Controle la velocidad de extrusión para asegurar una velocidad uniforme.
XI. Marcas de molde
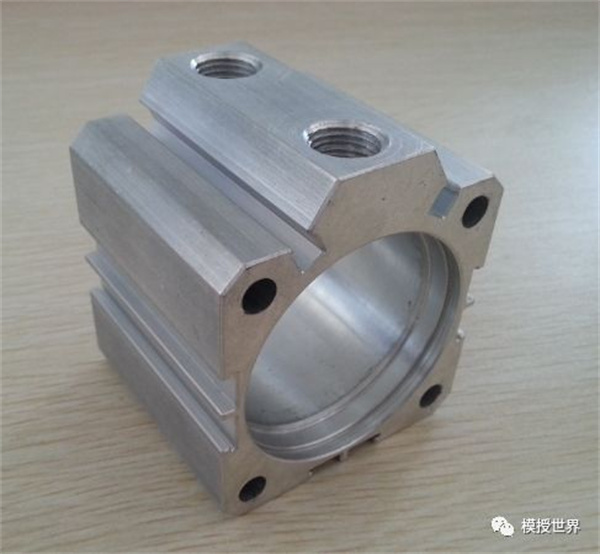
Se trata de una marca de irregularidad longitudinal en la superficie del producto extruido, y todos los productos extruidos presentan marcas de la matriz en mayor o menor grado.
La principal causa de las marcas de moho
La razón principal: la banda de trabajo del molde no puede alcanzar una suavidad absoluta.
Método de prevención
1. Asegúrese de que la superficie de la cinta transportadora del molde esté limpia, lisa y libre de bordes afilados;
2. Tratamiento de nitruración adecuado para garantizar una alta dureza superficial;
3. Reparar correctamente el molde;
4. La cinta de trabajo debe tener un diseño razonable y no debe ser demasiado larga.
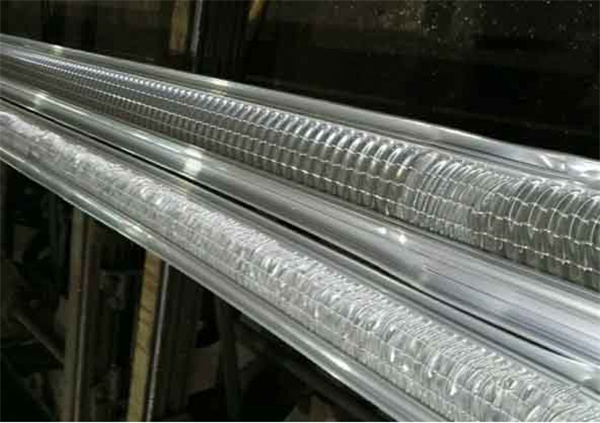
XII. Gira, dobla, ondula
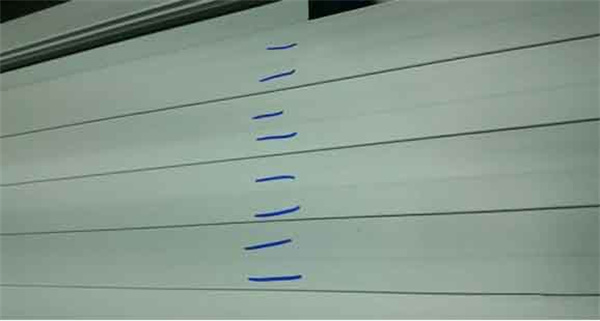
El fenómeno por el cual la sección transversal del producto extruido se desvía angularmente en la dirección longitudinal se denomina torsión. El fenómeno por el cual el producto se curva en la dirección longitudinal o la forma del filo no es recta se denomina flexión. El fenómeno de ondulación continua que se produce en la dirección longitudinal del producto se denomina onda.
Las principales causas de torsión, flexión y ondulación
1. El diseño y la disposición de los orificios de la matriz no son buenos, o la distribución del tamaño de la banda de trabajo no es razonable;
2. Precisión deficiente en el mecanizado de los orificios de la matriz;
3. No se ha instalado la guía adecuada;
4. Reparación inadecuada del moho;
5. Temperatura y velocidad de extrusión inadecuadas;
6. El producto no se alisa previamente antes del tratamiento con solución;
7. Enfriamiento desigual durante el tratamiento térmico en línea.
Método de prevención
1. Alto nivel de diseño y fabricación de moldes;
2. Instalar una guía, tracción y extrusión adecuadas;
3. Utilice lubricación local, reparación y desviación del molde o cambie el diseño del orificio de derivación para ajustar el caudal de metal;
4. Ajustar razonablemente la temperatura y la velocidad de extrusión para lograr una deformación más uniforme;
5. Reduzca adecuadamente la temperatura del tratamiento de la solución o aumente la temperatura del agua para el tratamiento de la solución;
6. Asegure un enfriamiento uniforme durante el enfriamiento en línea.
XIII. Curva pronunciada
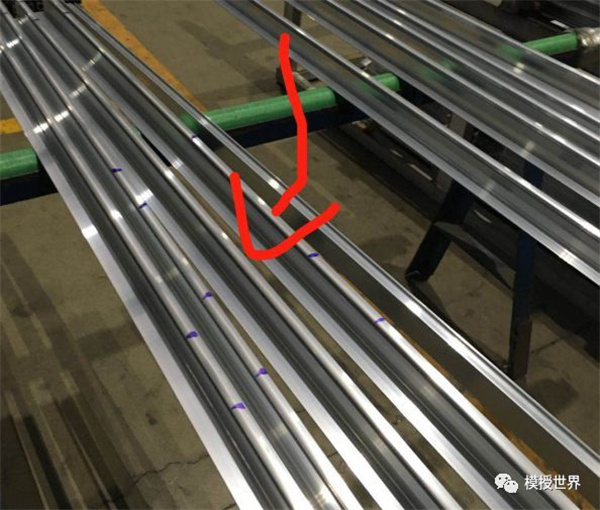
La flexión repentina de un producto extruido en algún punto de la dirección longitudinal se denomina flexión brusca.
La principal causa de flexión difícil
1. Velocidad de extrusión desigual, cambio repentino de baja velocidad a alta velocidad, o cambio repentino de alta velocidad a baja velocidad, y parada repentina;
2. Mover el producto de forma rígida durante el proceso de extrusión;
3. La superficie de trabajo de la extrusora es irregular.
Método de prevención
1. No se detenga al azar ni cambie la velocidad de extrusión repentinamente;
2. No mueva el perfil bruscamente con la mano;
3. Asegúrese de que la mesa de descarga esté plana y la mesa de rodillos de descarga esté lisa, sin cuerpos extraños, y que el producto combinado no presente obstrucciones.
XIV. Fideos de cáñamo
Este es el defecto superficial del producto extruido, lo que significa que la superficie del producto presenta escamas continuas, arañazos puntuales, hoyos, partículas metálicas, etc., con pequeñas irregularidades.
La principal causa de la viruela
1. La dureza del molde no es suficiente o la dureza es desigual;
2. La temperatura de extrusión es demasiado alta;
3. La velocidad de extrusión es demasiado rápida;
4. La correa de trabajo del molde es demasiado larga, áspera o está atascada con metal;
5. La lana extruida es demasiado larga.
Método de prevención
1. Mejorar la dureza y la uniformidad de la dureza de la banda de trabajo del molde;
2. Calentar el cilindro de extrusión y el lingote según las normas, y utilizar la velocidad de extrusión adecuada;
3. Diseñar el molde de forma razonable, reducir la rugosidad de la superficie de la banda de trabajo y reforzar la inspección, reparación y pulido de la superficie;
4. Utilice una longitud de lingote razonable.
XV. Prensado de metales
Durante el proceso de extrusión, las virutas de metal se presionan contra la superficie del producto, lo que se denomina prensado de metal.
Las principales causas de intrusión de metales:
1. Los extremos de la lana están defectuosos;
2. La superficie interior de la lana está adherida con metal o el aceite lubricante contiene residuos metálicos y otra suciedad;
3. El cilindro de extrusión no está limpio y hay otros residuos metálicos;
4. El lingote se hunde en otros objetos metálicos extraños;
5. Hay inclusiones de escoria en la lana.
Método de prevención
1. Retire las rebabas de la lana;
2. Asegúrese de que la superficie de la lana y el aceite lubricante estén limpios y secos;
3. Limpie los restos de metal del molde y del cilindro de extrusión;
4. Seleccione lana de alta calidad.
XVI. Prensado de materiales no metálicos
La presencia de materiales extraños, como partículas negras de piedra, se incrusta en las superficies internas y externas del producto extruido, lo que se conoce como indentación no metálica. Tras retirar estos materiales extraños, la superficie interna del producto presentará depresiones de distintos tamaños, lo que interrumpirá la uniformidad de la superficie.
La principal causa de intrusión no metálica
1. El tamaño de las partículas de grafito es grueso o está aglomerado, contiene humedad o aceite, y la agitación es desigual;
2. El punto de inflamación del aceite de cilindro es bajo;
3. La proporción de aceite de cilindro y grafito es incorrecta, y hay demasiado grafito.
Método de prevención
1. Utilice grafito de calidad y manténgalo seco;
2. Filtre y utilice aceite lubricante de calidad;
3. Controlar la proporción de aceite lubricante y grafito.
XVII. Corrosión superficial
En los productos extruidos que no han recibido tratamiento superficial, la superficie, tras reaccionar química o electroquímicamente con el medio externo, sufre un defecto debido a daños localizados, conocido como corrosión superficial. La superficie del producto corroído pierde su brillo metálico y, en casos graves, se forman productos de corrosión de color blanco grisáceo.
La principal causa de corrosión superficial
1. El producto está expuesto a medios corrosivos como agua, ácido, álcali, sal, etc. durante la producción, el almacenamiento y el transporte, o está estacionado en una atmósfera húmeda durante mucho tiempo;
2. Relación de composición de aleación inadecuada;
Método de prevención
1. Mantenga la superficie del producto y el entorno de producción y almacenamiento limpios y secos;
2. Controlar el contenido de elementos en la aleación.
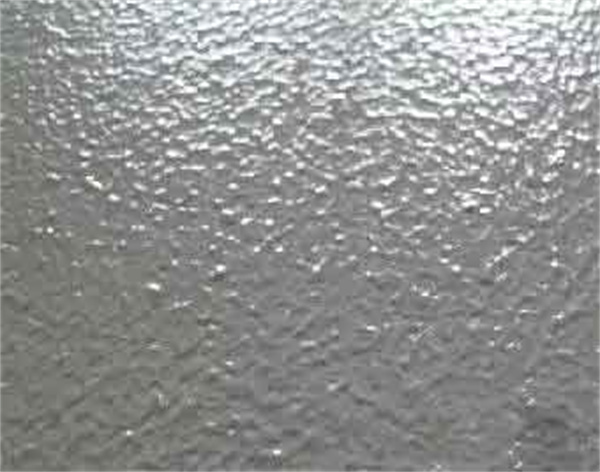
XVIII. Cáscara de naranja
La superficie del producto extruido presenta arrugas irregulares, similares a la piel de naranja, también conocidas como arrugas superficiales. Esto se debe al tamaño grueso del grano durante la extrusión. Cuanto más grueso sea el grano, más evidentes serán las arrugas.
La principal causa de la cáscara de naranja
1. La estructura del lingote es irregular y el tratamiento de homogeneización es insuficiente;
2. Las condiciones de extrusión son inadecuadas y los granos de los productos terminados son gruesos;
3. La cantidad de estiramiento y alisado es excesiva.
Método de prevención
1. Controlar razonablemente el proceso de homogeneización;
2. La deformación debe ser lo más uniforme posible (controlar la temperatura de extrusión, la velocidad, etc.).
3. Controle la cantidad de corrección de tensión para que no sea demasiado grande.
XIX. Desigual
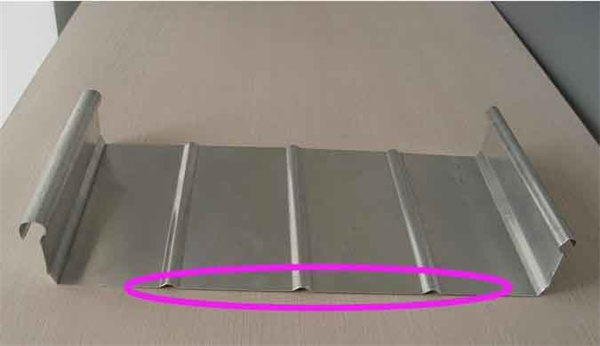
Tras la extrusión, la zona donde cambia el grosor del producto en el plano presenta una forma cóncava o convexa. Generalmente, esto no se aprecia a simple vista. Después del tratamiento superficial, aparecen finas sombras o reflejos óseos.
La principal causa de la irregularidad
1. La cinta transportadora del molde no está diseñada correctamente y la reparación del molde no se ha realizado;
2. El tamaño del orificio de derivación o de la precámara no es adecuado, y la fuerza de tracción o expansión del perfil en el área transversal provoca un ligero cambio en el plano;
3. El proceso de enfriamiento es desigual y la velocidad de enfriamiento de la parte de pared gruesa o de la parte de intersección es lenta, lo que da como resultado diferentes grados de contracción y deformación del plano durante el proceso de enfriamiento;
4. Debido a la enorme diferencia de grosor, la diferencia entre la parte de paredes gruesas o la organización del área de transición y otras partes de la organización aumenta.
Método de prevención
1. Mejorar el nivel de diseño, fabricación y reparación de moldes;
2. Asegurar una velocidad de enfriamiento uniforme.
XX. Patrón de vibración
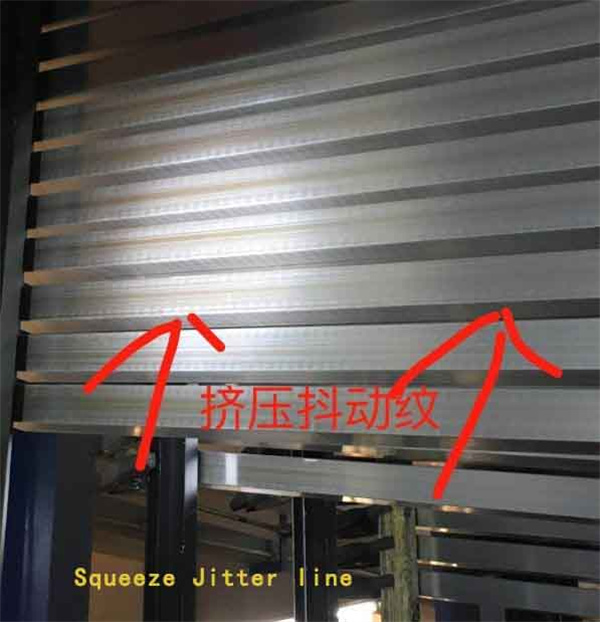
Se trata de un defecto de estrías periódicas transversal a la superficie del producto extruido. Se caracteriza por estrías horizontales continuas y periódicas en la superficie del producto, cuya curvatura coincide con la forma de la banda de trabajo del molde. En casos graves, se percibe una textura rugosa.
La principal causa de vibración
1. El eje de extrusión se mueve hacia adelante y vibra debido a problemas del equipo, lo que provoca que el metal vibre cuando sale del orificio;
2. El metal tiembla cuando fluye fuera del orificio de la matriz debido al molde;
3. La almohadilla de soporte del molde no es adecuada, la rigidez del molde no es buena y se produce vibración cuando fluctúa la fuerza de extrusión.
Método de prevención
1. Utilice moldes homologados;
2. Se deben utilizar almohadillas de soporte adecuadas al instalar el molde;
3. Ajustar el equipo.
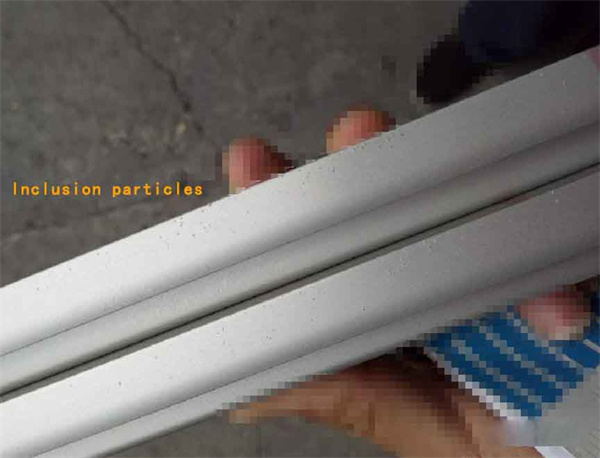
XXI, Mixto
La principal causa de inclusiones
Dado que el lingote con inclusiones contiene inclusiones metálicas o no metálicas, estas no se detectaron en el proceso anterior y permanecieron en la superficie o en el interior del producto después de la extrusión.
Método de prevención
Reforzar la inspección del lingote (incluida la inspección ultrasónica) para evitar que el lingote que contiene inclusiones metálicas o no metálicas entre en el proceso de extrusión.
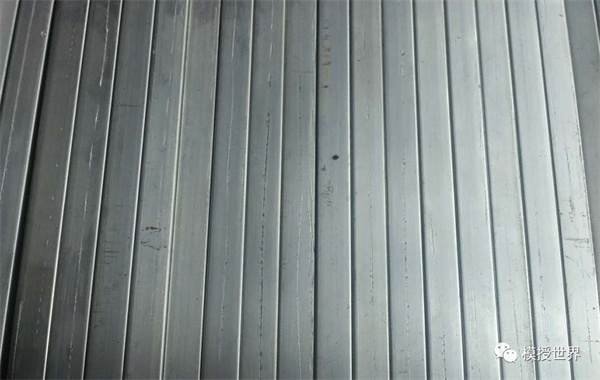
XXII, Marcas de agua
Las marcas irregulares de color blanco claro o negro claro que aparecen en la superficie del producto se denominan marcas de agua.
La principal causa de las manchas de agua
1. El secado no es bueno después de la limpieza y queda humedad residual en la superficie del producto;
2. La humedad residual en la superficie del producto causada por la lluvia y otras razones no se ha limpiado a tiempo;
3. El combustible del horno de envejecimiento contiene agua, y el agua se condensa en la superficie del producto durante el enfriamiento del producto después del envejecimiento;
4. El combustible del horno de envejecimiento no está limpio y la superficie del producto está corroída por el dióxido de azufre después de la combustión o contaminada por polvo;
5. El medio de enfriamiento está contaminado.
Método de prevención
1. Mantenga la superficie del producto seca y limpia;
2. Controlar el contenido de humedad y la limpieza de la carga de envejecimiento;
3. Reforzar la gestión del medio de enfriamiento.
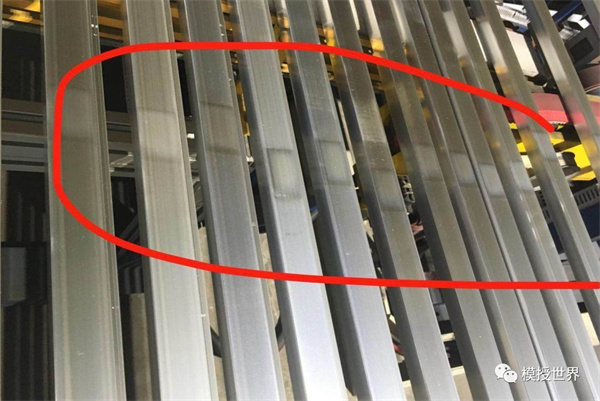
XXIII. La brecha
La regla se superpone horizontalmente sobre un plano determinado del producto extruido, y existe un cierto espacio entre la regla y la superficie, que se denomina hueco.
La principal causa de la brecha
Flujo irregular del metal durante la extrusión o procesos de acabado y enderezado inadecuados.
Método de prevención
Diseñar y fabricar moldes de forma razonable, reforzar la reparación de moldes y controlar la temperatura y la velocidad de extrusión en estricta conformidad con las normativas.
XXIV, Espesor de pared desigual
Los productos extruidos del mismo tamaño pueden tener paredes delgadas o gruesas en la misma sección o dirección longitudinal; este fenómeno se denomina espesor de pared desigual.
La causa principal del espesor desigual de la pared
1. El diseño del molde es inadecuado o el montaje de la herramienta y el molde es incorrecto;
2. El cilindro de extrusión y la aguja de extrusión no están en la misma línea central, lo que genera excentricidad;
3. El revestimiento del cilindro de extrusión está demasiado desgastado y el molde no se puede fijar firmemente, lo que provoca excentricidad;
4. El espesor de pared irregular del lingote en sí no se puede eliminar después de la primera y la segunda extrusión. El espesor de pared irregular de la lana después de la extrusión no se elimina después del laminado y el estiramiento;
5. El aceite lubricante se aplica de forma desigual, lo que provoca que el metal fluya de manera irregular.
Método de prevención
1. Optimizar el diseño y la fabricación de herramientas y moldes, y ensamblarlos y ajustarlos de forma racional;
2. Ajuste el centro del extrusor y de la boquilla de extrusión;
3. Seleccione los espacios en blanco que cumplan los requisitos;
4. Control razonable de la temperatura de extrusión, la velocidad de extrusión y otros parámetros del proceso.
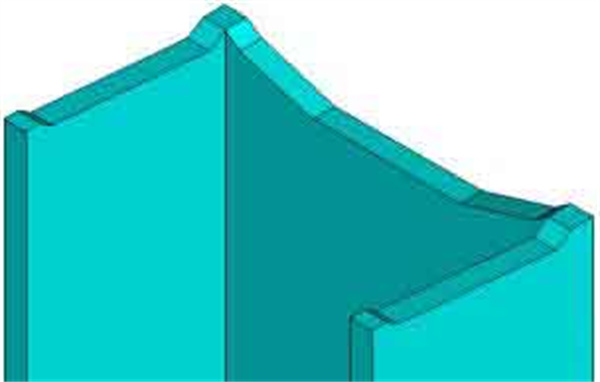
XXV. Expandir (y) boca
El defecto en el que los dos lados de los productos de perfil extruido, como ranuras y perfiles en forma de I, están inclinados hacia afuera se denomina abocardado, y el defecto en el que están inclinados hacia adentro se denomina apertura paralela.
Las principales causas de expansión (consolidación)
1. El caudal de metal de las dos "patas" (o una "pata") del canal o perfiles de canal similares o perfiles en forma de I es desigual;
2. El caudal de la cinta transportadora en ambos lados de la placa inferior de la ranura es desigual;
3. Máquina de estirado y enderezamiento inadecuada;
4. Una vez que el producto sale del orificio del molde, el tratamiento de la solución en línea se enfría de manera desigual.
Método de prevención
1. Controlar estrictamente la velocidad y la temperatura de extrusión;
2. Asegurar la uniformidad del enfriamiento;
3. Diseñar y fabricar moldes correctamente;
4. Controle estrictamente la temperatura y la velocidad de extrusión, e instale correctamente la herramienta y la matriz.
XXVI. Marcas de enderezamiento
Las estrías helicoidales que se producen al enderezar el rodillo superior del producto extruido se denominan marcas de enderezamiento, y estas marcas son inevitables en cualquier producto enderezado por el rodillo superior.
La principal causa de las marcas de enderezamiento
1. La superficie del rodillo enderezador presenta bordes;
2. La flexión del producto es excesiva;
3. Demasiada presión;
4. El ángulo del rodillo enderezador es demasiado grande.
5. El producto tiene una gran forma ovalada.
Método de prevención
Tomar las medidas adecuadas para ajustarse según la causa.
XXVII. Marcas de parada, impresiones instantáneas, marcas de mordedura
Detener la extrusión durante el proceso para producir franjas en la superficie del producto, perpendiculares a la dirección de extrusión, llamadas marcas de parada; trazar líneas o franjas en la superficie del producto, perpendiculares a la dirección de extrusión, conocidas como marcas de mordida o impresiones instantáneas (comúnmente conocidas como "marcas de estacionamiento falsas").
Durante la extrusión, los elementos adheridos a la superficie de la cinta transportadora se desprenden instantáneamente y se adhieren a la superficie del producto extruido, formando patrones. Las franjas horizontales de la cinta transportadora que aparecen al detener la extrusión se denominan marcas de estacionamiento; las franjas que aparecen durante el proceso de extrusión se denominan marcas de impresión instantánea o marcas de mordida, y producen un sonido durante la extrusión.
Las principales causas de marcas de parada, marcas instantáneas y marcas de mordedura
1. Temperatura de calentamiento desigual del lingote o cambio repentino en la velocidad y presión de extrusión;
2. Las partes principales del molde están mal diseñadas y fabricadas, o el ensamblaje es irregular y hay huecos;
3. Existe una fuerza externa perpendicular a la dirección de extrusión;
4. La extrusora no funciona correctamente y presenta un comportamiento de avance lento.
Método de prevención
1. A alta temperatura, baja velocidad y extrusión uniforme, la fuerza de extrusión se mantiene estable;
2. Evitar que la fuerza externa en la dirección de extrusión vertical actúe sobre el producto;
3. Diseño razonable de herramientas y moldes, selección correcta de los materiales del molde, adecuación del tamaño, resistencia y dureza.
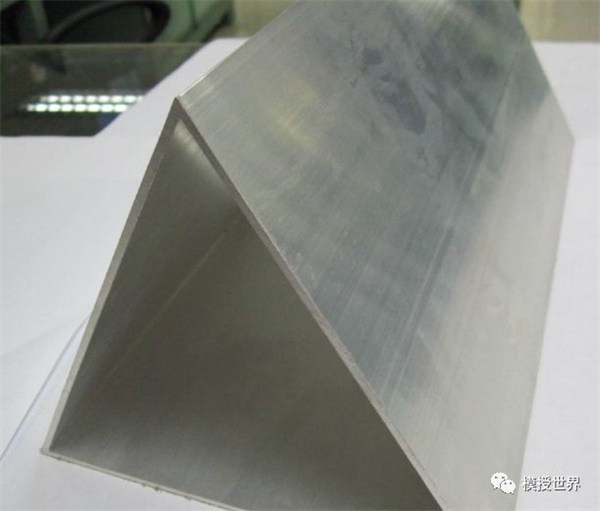
XXVIII. Arañazos en la superficie interior.
Los arañazos que aparecen en la superficie interior del producto extruido durante el proceso de extrusión se denominan arañazos de la superficie interior.
La principal causa de abrasión de la superficie interna
1. La aguja de extrusión está atascada con metal;
2. La temperatura de la aguja de extrusión es baja;
3. La calidad de la superficie de la aguja de extrusión es deficiente y presenta protuberancias;
4. La temperatura y la velocidad de extrusión no están bien controladas;
5. Proporción inadecuada de lubricante de extrusión;
Método de prevención
1. Aumentar la temperatura del cilindro de extrusión y de la aguja de extrusión, y controlar la temperatura y la velocidad de extrusión;
2. Refuerce la filtración del aceite lubricante, revise o reemplace el aceite usado con frecuencia y aplique el aceite de manera uniforme y adecuada;
3. Mantenga limpia la superficie de lana;
4. Reemplace a tiempo los moldes y las agujas de extrusión que no cumplan con los estándares y mantenga la superficie de los moldes de extrusión limpia y lisa.
XXX. Otros factores
En resumen, tras un tratamiento integral, se pueden eliminar eficazmente 30 tipos de defectos de los productos de extrusión de aleación de aluminio mencionados anteriormente, logrando alta calidad, alto rendimiento, larga vida útil y una superficie atractiva, creando una marca, aportando vitalidad y prosperidad a la empresa, y obteniendo importantes beneficios técnicos y económicos.
XXX. Otros factores
En resumen, tras un tratamiento integral, se pueden eliminar eficazmente 30 tipos de defectos de los productos de extrusión de aleación de aluminio mencionados anteriormente, logrando alta calidad, alto rendimiento, larga vida útil y una superficie atractiva, creando una marca, aportando vitalidad y prosperidad a la empresa, y obteniendo importantes beneficios técnicos y económicos.
Fecha de publicación: 14 de agosto de 2022